


Trong các hệ thống điều khiển tự động hóa công nghiệp hiện đại, hoạt động phối hợp của bộ điều khiển logic khả trình (PLC) và bộ điều khiển tần số thay đổi (VFD) đã trở thành giải pháp cốt lõi cho điều khiển động cơ. Tuy nhiên, trong các ứng dụng thực tế, việc xử lý không đúng các chi tiết kỹ thuật trong quá trình kết nối thường dẫn đến sự cố-từ thiết bị ngừng hoạt động cho đến hư hỏng phần cứng. Bài viết này sẽ phân tích kỹ lưỡng các vấn đề điển hình trong kết nối PLC-VFD, cung cấp các giải pháp mang tính hệ thống trên nhiều khía cạnh bao gồm khớp tín hiệu, triệt tiêu nhiễu và cấu hình tham số.
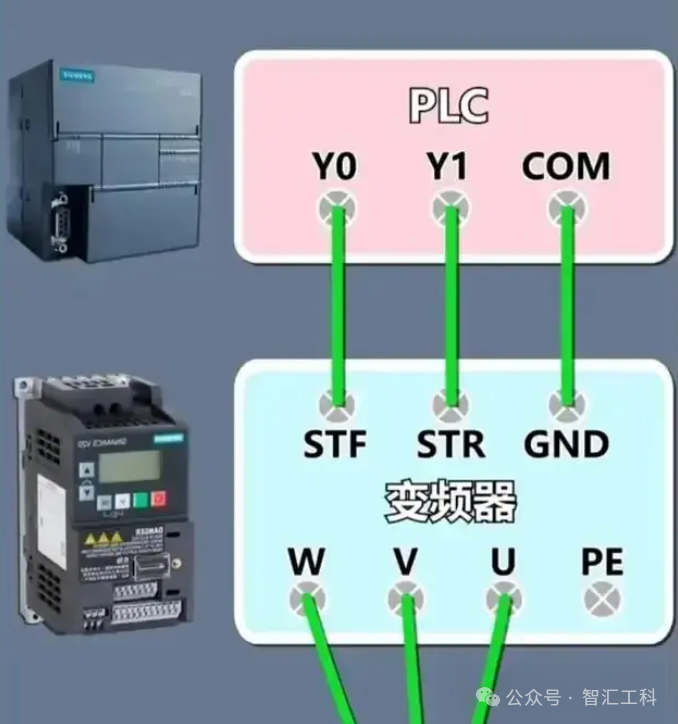
I. Vấn đề tương thích giao diện phần cứng
Mối quan tâm chính trong việc kết nối vật lý PLC với VFD là khả năng tương thích mức tín hiệu. Trong thực tế, lỗi giao tiếp thường xảy ra do cấu hình điện trở kết cuối trên các cổng RS485 không đúng. Ví dụ, một nghiên cứu điển hình về dây chuyền đóng gói thực phẩm đã tiết lộ rằng khi khoảng cách liên lạc vượt quá 50 mét mà không kích hoạt điện trở kết thúc 120Ω, tỷ lệ lỗi tăng 300%. Trong các tình huống điều khiển tương tự, khi kết nối đầu ra 0-10V của PLC dòng Mitsubishi FX với Siemens MM440 VFD, việc kết hợp trở kháng phải được xem xét-trở kháng đầu vào của VFD phải vượt quá 22kΩ để đảm bảo độ chính xác của tín hiệu điện áp. Cần đặc biệt chú ý đối với một số VFD nội địa sử dụng loại đầu vào hiện tại (ví dụ: 4-20mA). Kết nối trực tiếp với các mô-đun PLC đầu ra điện áp cần có điện trở chính xác 250Ω để chuyển đổi V/I.
Đối với điều khiển kỹ thuật số, khi các tiếp điểm đầu ra rơle của PLC Omron CP1H điều khiển trực tiếp bộ biến tần Schneider ATV310, tuổi thọ của tiếp điểm có thể rút ngắn xuống còn 1{2}}giá trị tiêu chuẩn do chuyển đổi thường xuyên. Bạn nên áp dụng giải pháp cách ly bộ ghép quang hoặc song song mạch đệm RC (thường là 0,1μF + 100Ω) ở đầu ra PLC. Điều này có thể làm giảm 70% năng lượng hồ quang tiếp xúc. Dữ liệu đo thực tế từ xưởng hàn ô tô cho thấy việc lắp đặt mạch đệm đã tăng tuổi thọ cơ học của rơle từ 500.000 chu kỳ lên hơn 2 triệu chu kỳ.
II. Tiến hành nhiễu và triệt tiêu điện từ
Nhiễu tần số-cao trong môi trường công nghiệp chủ yếu bắt nguồn từ hành động chuyển đổi nhanh chóng của IGBT trong các ổ tần số thay đổi (VFD). Thử nghiệm chỉ ra rằng một VFD 22kW có thể tạo ra các giá trị du/dt đạt tới 5kV/μs. Sự can thiệp này ảnh hưởng đến hệ thống thông qua hai con đường: thứ nhất, bức xạ không gian làm gián đoạn mô-đun CPU của PLC, biểu hiện dưới dạng chạy chương trình hoặc tăng đột ngột các giá trị lấy mẫu AD; thứ hai, nó được thực hiện thông qua các vòng nối đất chung, gây ra lỗi bit truyền thông. Trong một nghiên cứu điển hình về nhà máy xử lý nước thải, việc nối đất chung giữa VFD và PLC đã gây ra hiện tượng gợn sóng 0,5V trong tín hiệu tương tự. Việc triển khai nối đất một điểm và thay thế cáp tín hiệu bằng dây xoắn đôi có vỏ bọc (có vỏ bọc được nối đất ở một đầu) giúp giảm nhiễu xuống 0,02V.
Đối với hiện tượng nhiễu RF do đầu ra xung quanh gây ra, bạn nên sử dụng chiến lược bảo vệ theo lớp: Cấp 1: Lắp đặt các vòng từ tính (vật liệu niken-kẽm ferit, trở kháng lớn hơn hoặc bằng 1kΩ ở 100 MHz) ở đầu vào nguồn VFD. Cấp độ 2: Tách biệt các vùng dòng điện-cao và dòng điện-thấp trong tủ điều khiển, duy trì khoảng cách tối thiểu 20 cm. Cấp độ 3: Che chắn hoàn toàn các đường tín hiệu nhạy cảm bằng ống dẫn kim loại. Thử nghiệm hiện trường trong phòng sạch bán dẫn đã chứng minh rằng phương pháp này giúp giảm tỷ lệ lỗi giao tiếp RS485 của PLC từ 10⁻⁴ xuống 10⁻⁸.
III. Hợp tác tối ưu hóa các thông số phần mềm
Khi kết nối phần cứng bình thường nhưng hiệu suất điều khiển kém, nguyên nhân thường xuất phát từ việc tham số không khớp. Ở chế độ điều khiển tốc độ, biến tần Yaskawa GA700 yêu cầu đồng bộ với chu kỳ quét PLC: khi chu kỳ quét chương trình PLC là 10ms thì thời gian đáp ứng tốc độ của biến tần nên đặt ở mức 20-30ms. Nếu đặt quá ngắn (ví dụ: 5ms), nó sẽ gây ra dao động tốc độ động cơ ±3% giá trị định mức. Dữ liệu gỡ lỗi từ ứng dụng máy dệt cho thấy rằng việc đặt chu trình điều chỉnh PID thành hai lần chu trình quét PLC đã cải thiện độ chính xác kiểm soát độ căng của sợi lên 40%.
Cấu hình giao thức truyền thông đòi hỏi sự kết hợp tốt hơn nữa. Ở chế độ Modbus RTU, tỷ lệ lỗi giao tiếp giữa PLC dòng Delta DVP và bộ biến tần ABB ACS550 đạt 15%, chủ yếu do xung đột cài đặt bit dừng. Các thử nghiệm đã xác nhận rằng khi PLC được đặt thành 1 bit dừng và biến tần thành 2 bit dừng, xác suất lỗi tổng kiểm tra thông báo đạt tới 23%. Cách tiếp cận đúng là kích hoạt tổ hợp "2{12}}bit dừng + bit chẵn lẻ" ở phía PLC, đạt được tỷ lệ giao tiếp thành công là 99,99%. Đối với giao tiếp PROFIBUS-DP, độ lệch xung nhịp giữa Siemens S7-1500 và Danfoss FC302 phải được kiểm soát trong thời gian 1/4 bit; nếu không, mất dữ liệu định kỳ sẽ xảy ra.
IV. Quy trình chẩn đoán lỗi điển hình
Khi xảy ra gián đoạn giao tiếp, nên áp dụng phương pháp chẩn đoán theo lớp: Đầu tiên, sử dụng máy hiện sóng để kiểm tra tín hiệu lớp vật lý (ví dụ: điện áp chênh lệch đường dây RS485 A/B phải lớn hơn hoặc bằng 1,5V). Tiếp theo, ghi lại tin nhắn bằng bộ phân tích giao thức (khung Modbus thông thường phải có khoảng thời gian im lặng 3,5 ký tự). Cuối cùng, xác minh tính nhất quán của tham số (độ lệch tốc độ truyền phải<2%). In a cement plant vertical mill case, communication chip damage caused by ground potential differences was identified. The issue was completely resolved by implementing fiber optic converters for isolation.
Đối với các điểm bất thường trong điều khiển tương tự, hãy thiết lập quy trình kiểm tra tiêu chuẩn hóa: Đầu tiên, đo điện áp ở đầu ra PLC (cho phép dung sai ± 0,1%); Thứ hai, kiểm tra giá trị hiển thị đầu vào ở phía biến tần (cần hiệu chỉnh nếu độ lệch vượt quá 1%); Cuối cùng, xác minh đường cong phản ứng điều khiển. Hồ sơ từ dự án trang bị thêm máy ép phun cho thấy rằng việc thay thế mô-đun 12{5}}bit ban đầu bằng mô-đun DA có độ chính xác cao 16 bit đã giảm độ lệch trọng lượng sản phẩm từ ±5g xuống ±0,8g.
V. Giải pháp kỹ thuật tiên tiến-
Công nghệ Ethernet công nghiệp thế hệ-tiếp theo đang xác định lại kiến trúc bộ biến tần PLC-. Công nghệ bus EtherCAT giảm chu kỳ truyền thông xuống 100μs. Khi kết hợp với giao diện thời gian thực-phần cứng của bộ biến tần Siemens G120X, nó đạt được độ chính xác đồng bộ hóa là ±1μs. Sau khi triển khai giải pháp này, máy cán điện cực pin lithium đã đạt độ chính xác kiểm soát độ dày ±0,5μm. Ngoài ra, công nghệ Mạng nhạy cảm{11}}thời gian (TSN) cho phép truyền khung Ethernet tiêu chuẩn của các lệnh điều khiển chuyển động. Khi PLC B&R X20 và bộ biến tần Lenze 9400 được nối mạng qua TSN, jitter có thể được kiểm soát trong vòng 500ns.
Các giải pháp kết nối không dây cũng đang được đưa vào ứng dụng công nghiệp. Dòng ABB ACS880 hỗ trợ kết nối WLAN-IEEE802.11ac. Trong các ứng dụng di động như cần cẩu, kết hợp với cơ chế giao tiếp dự phòng PLC (ví dụ: kênh kép ở chế độ chờ nóng), thời gian chuyển đổi trung bình có thể được duy trì dưới 50 mili giây. Dữ liệu thử nghiệm cho thấy độ tin cậy liên lạc vẫn ở mức 99,9% ngay cả ở cường độ tín hiệu -75dBm ở băng tần 2,4GHz.
Khi Công nghiệp 4.0 phát triển, khả năng kết nối giữa PLC và ổ đĩa sẽ phát triển theo hướng cộng tác ở cấp độ hệ thống. Các kỹ sư nên tập trung không chỉ vào các chi tiết kỹ thuật riêng lẻ mà còn phải nắm vững các phương pháp thiết kế tổng thể cho các hệ thống điều khiển nối mạng. Việc tận dụng công nghệ bản sao kỹ thuật số để-xác thực trước các giải pháp kết nối về cơ bản có thể giảm bớt-rủi ro khi vận hành tại chỗ. Một dự án nhà máy thông minh đã chứng minh rằng công nghệ vận hành ảo giúp giảm 80% vấn đề kết nối và rút ngắn 40% chu kỳ vận hành thiết bị.